
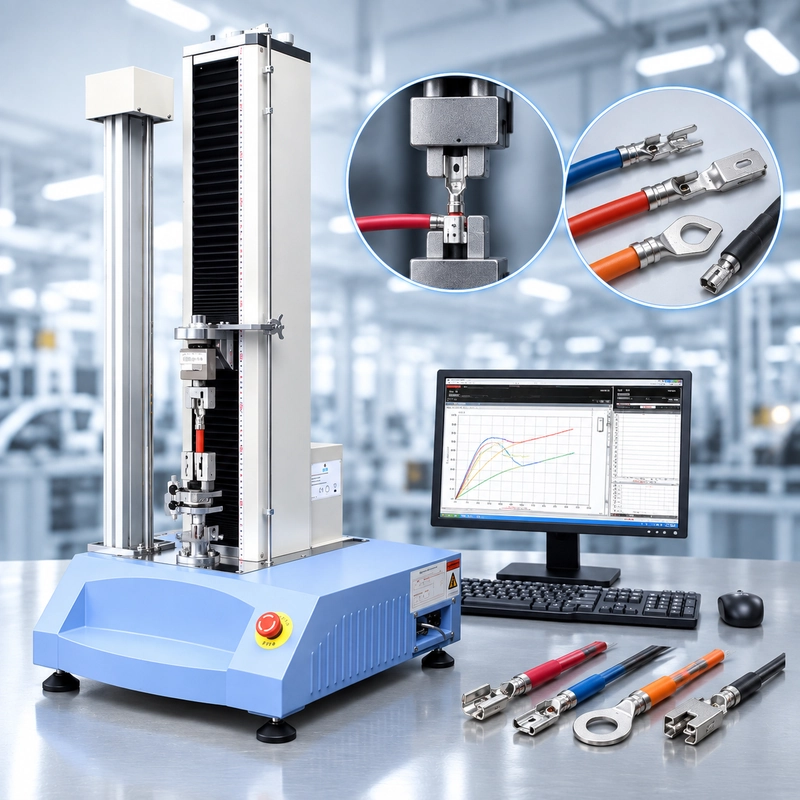
Поставщику автомобильных жгутов нужна одна станция тяги для сигнальных проводов площадью 0,35 мм², силовых цепей площадью 2,5 мм² и дюжины клемм. Контроль качества ожидает примерно 400 тестов в день.
Сначала это звучит как простой запрос на растяжительный станок.
Максимальную силу легко проверить. Более сложные вопросы — что происходит вокруг машины: сколько клемных геометрий нужно загрузить операторам, где действительно падают их обычные силы притяжения, размещаются ли образцы равномерно между операторами и насколько быстро станция может перемещаться из одного семейства терминалов в другое без добавления тестовых вариаций.
Поэтому автомобиль не должен планировать тест натяжения жгута проводов вокруг одного числа, например, "требуется 500 Н."
Планирование должно быть спланировано вокруг <сильной программы data-start="1081" data-end="1120">harness и её процесса контроля качества.
Сила тяги автомобильных жгутов — это не один тест
Готовый жгут проводки содержит несколько механических интерфейсов, которые можно подключать.
Проводник прижимается к клемме. Клемма сохраняется в корпусе разъёма. Провод или кабель может проходить через систему снятия напряжения. Две половинки соединителей также могут иметь определённые требования к сопряжению или развязке.
Все из них можно неформально назвать "pull-test", но механически они отличаются.
| Провод → клеммы обжима | Механическая целостность обжатого соединения | Проводник фиксирующего клеммы и рукоятки |
| Terminal → корпус | Удержание контактов | Поддержка жилья и доступ к контакту |
| Провод/кабель → снятие напряжения | Сопротивление вытаскивания сборки | Правильно поддерживать разъём или сборку |
| Соединитель → разъём | Поведение разделения / разъединения | Удерживать обе половины разъёма на предполагаемой оси |
Для производства автомобильных жгутов тестирование с вытягиванием проводника на клембу является распространённым применением контроля качества. В этой статье сосредоточена на производственной среде, а не на том, чтобы рассматривать каждый тест вытягивания разъёма как одну и ту же процедуру.
Если требование касается механики отдельного соединения проводника с клембой, наш <сильный data-start="2407" data-end="2432">Руководство по испытанию кримп-пуля более подробно рассматривает кримп-крепления, дальность рабочей силы и поведение отказа
.
Начать с требования программы, а не с общей таблицы сил
Одна из самых простых ошибок в harness QC — начать с поиска универсального значения силы.
Инженер по качеству вводит:
0,5 мм² требование силы тяги провода
и быстро находит таблицы с минимальными значениями.
Число может показаться полезным. Это не значит, что она должна быть включена в контрольный план производства жгута
.Автомобильная программа может регулироваться требованиями заказчика или OEM, спецификацией терминальной системы, чертежем жгута, внутренним планом управления или соответствующим методом тестирования компонентов. Требование, используемое для одного семейства клемм, не должно автоматически передаваться на другое, поскольку сечение проводника похоже
.например, IEC 60352-2 охватывает безпаяные обжимные соединения в пределах определённого объёма. Автомобильные программы также могут использовать требования клиента, производителя или отрасли. Поэтому управляющий документ должен быть подтвержден для фактического тестируемого соединения.
Существует практическое различие, которое стоит держать чётким:
Метод тестирования определяет, как тестируется образец. Требование продукта определяет, чего должно достичь это соединение.
Они могут быть не из одного и того же документа.
Перед настройкой станции с тяговой силой установите цепочку:
Программа транспортного средства / клиента → требования к жгуту или разъёму → провода + клеммы → применимом методе тестирования → ограничении качества
качестваЭто безопаснее, чем начинать с обычной таблицы размера провода против силы и работать в обратном
порядке.
Проходящий результат всё ещё может скрыть дрейф процесса
Pull test часто рассматривается как простое решение:
PASS / FAIL
Это решение необходимо, но последовательность производственных результатов может рассказать вторую историю.
Рассмотрим семейство терминалов, которое обычно даёт такие результаты, как:
96 / 98 / 94 / 101 / 97 / 95 N
Позже тот же процесс начинает возвращать:
91 / 88 / 84 / 81 / 78 / 76 N
Предположим, чисто для примера, что указанный минимум равен 70 N
.Все образцы всё равно проходят.
Тем не менее, эту тенденцию трудно игнорировать.
Инженер по качеству теперь имеет причину изучить процесс, прежде чем ждать, пока первый образец перекроет предел отклонения.
Pull test не может самостоятельно определить коренную причину. Он не знает, связано ли это с высотой обжима, длиной ленты, положением проводника, повреждёнными жилами, подачей клем, состоянием инструмента или вариацией материала.
Это может показать, что механический выход процесса сдвинулся.
Один результат отвечает:
Соответствует ли этот образец требованиям?
Последовательность результатов может вызвать ещё один вопрос:
Этот процесс всё ещё работает как обычно?
Для автомобильной линии жгутов, производящей большое количество сжатых соединений, второй вопрос может быть столь же ценен, как и индивидуальное решение о прохождении/неуспехе.

сила тяги имеет больше смысла при чтении с помощью процесса обжима
Сила тяги не должна объяснять всё качество кримпирования.
Это разрушительная механическая проверка. Он сообщает инженеру, как ведёт себя готовое соединение при загрузке, но не объясняет напрямую, почему соединение вело себя именно так.
Предположим, что средняя сила притяжения снижается на нескольких партиях. Следующее исследование может включать высоту обжима, длину ленты, положение проводника, состояние жила, расположение клеммы и состояние инструмента.
Наоборот, одномерная проверка процесса может оставаться в пределах контрольных пределов, пока механический тренд начинает двигаться.
Ни одно из наблюдений автоматически не заменяет другое
.Вот почему производственные данные о силе притяжения становятся более полезными, когда их можно интерпретировать вместе с соответствующей информацией о процессе обжима. Стабильный план управления может сочетать механические испытания с проверкой размеров, визуальных и процессных проверок, соответствующих программе жгута
.Pull test — это одно окно в процесс, а не весь
процесс.Это также причина сохранять значимые тестовые записи, а не сводить каждое измерение к зелёному индикатору PASS.
одна станция контроля качества, множество клемных семейств
Лаборатория разработки, тестирующая один терминал, может оптимизировать всё вокруг этого терминала.
У установки с жгутом другая проблема
.Та же станция контроля качества может принимать небольшие открытые контакты утром, кольцевые клеммы позже в смене, а также более крупные силовые соединения от другой программы жгута
.Растягивающая рама не обязательно должна менять.
Терминальное ограничение часто так и происходит
.Кольцевая клемма может быть обнаружена с помощью соответствующего вывода. Для небольшого контакта может потребоваться щелевое ограничивание. Клемба лезвия нуждается в держателе, соответствующем его геометрии. Более крупные соединения могут требовать другого ограничения и другого полезного диапазона сил
.Двенадцать семейств клемм не означают автоматически двенадцать полностью независимых сборок фиксировок
.Во время планирования фиксации можно пересмотреть аналогичные геометрии терминалов, чтобы определить, могут ли они использовать корпус приспособления, концепцию фиксации или взаимозаменяемую вставку. Цель не в том, чтобы ввести каждый продукт в «универсальную» фиксацию. Это делается для того, чтобы избежать ненужных переключений при повторяющем расположении каждого терминала.
Это меняет вопрос по оборудованию с:
Какая машина может вытащить этот терминал?
к:
Сколько клем-семейств должна поддерживать эта станция, и как быстро операторы могут перемещаться между ними, не меняя условия теста?
Для стола для проявки несколько дополнительных секунд настройки прибора могут не иметь значения
.При нескольких сотнях экземпляров в день они это делают.

почему настройка оператора меняет результат
Оператор A полностью прижимает терминал к остановке светильника
.Оператор B оставляет следующий образец немного впереди.
Один провод идёт вертикально в рукоятку. Другой входит под небольшим углом. Один оператор оставляет непротиворечивую свободную длину; другой крепится ближе к клемме, когда доступный провод короткий.
Ни одно из этих различий не выглядит заметно на производстве.
Вместе они могут расширять рассеяние в тестовых данных.
Повторяемость, таким образом, частично является свойством системы измерения силы и частично свойством load sample
.Клемма должна быть фиксирована без непреднамеренного изгиба. Проводник должен следовать предполагаемой оси натяжения. Проволочная рукоятка требует достаточной усилия, чтобы предотвратить проскальзывание без преждевременного отказа челюсти
.Для повторяющихся производственных тестов прибор также должен помогать оператору найти нужное место, а не полагаться только на опыт
.Это может означать положительное положение посадки, подходящий слот или вставку, более лёгкий доступ вокруг клеммы или повторяемый способ установления свободной длины провода.
Когда появляется неожиданно низкое значение, образец заслуживает осмотра до того, как кто-то начнёт корректировать процесс обжима
.Проводник оттащил от клеммы? Проволока порвалась? Он двигался внутри рукоятки? Клемма вращалась? Было ли притяжение явно сбитым с оси?
Значение, получаемое при скольжении захвата, — это проблема настройки теста, а не доказательство слабого производственного обжима
.
одна испытательная станция может иметь более одного полезного диапазона сил
Ёмкость машины отвечает на один вопрос:
Может ли кадр применить достаточную силу?
Это не полностью отвечает на другую:
Это правильная конфигурация измерений для всего, что мы тестируем?
Рассмотрим лабораторию жгута, охватывающую несколько семейств соединений. Только для целей планирования оборудования представьте себе следующие рабочие диапазоны:
| Малые сигнальные терминалы | 50–100 N |
| Семейство средних терминалов | 150–300 N |
| Большее соединение | 400–800 N |
Это <сильные данные-старт="12971" data-end="13054">иллюстрированные значения выбора оборудования, а не требования к автомобильной приемлемости.
Предположим, что большинство ежедневных выборок опускаются ниже 150 N, а гораздо меньшая группа работает в несколько раз выше.
Выбор системы измерения только вокруг самого крупного образца может упустить из виду, где на самом деле проходит большая часть рабочего дня машины.
Более подробное обсуждение включает наименьшую интересующую силу, нормальный рабочий диапазон для каждого семейства клемм, максимальную ожидаемую фактическую силу и количество проведённых тестов в каждом диапазоне.
В зависимости от этого распределения лаборатория может оценить, подходит ли одна конфигурация нагрузочной ячейки или следует рассматривать разные диапазоны измерений
.Полезным входом здесь является <сильный data-start="13689" data-end="13722">ожидаемая фактическая рабочая сила, а не просто минимальное значение пропуска, напечатанное на чертеже.

При 500 тестах в день обработка образцов становится частью спецификации
Тестовая станция, используемая двадцать раз в день, может выдержать несколько неудобных шагов.
При пятисотах тестов в день эти же этапы превращаются в производственное время.
Полный цикл включает не только перемещение перекрестных головок:
Идентифицировать образец → Загрузить клемму → Захватить и выровнять провод → Провести тест → Удалить образец → Классифицировать результат → Записать данные
Представьте, что загрузка и позиционирование требуют 30 секунд на образец.
По 500 тестам это само по себе составляет более четырёх часов обработки.
Сократите процесс всего на 10 секунд на образец, и примерно <сильный data-start="15049" data-end="15063">83 минуты исчезают из ежедневной нагрузки
.Вот почему простое увеличение скорости тестирования не всегда является самым эффективным способом увеличить пропускную способность.
В контроле качества с большим объёмом жгута практические выгоды могут достигаться за счёт более удобного доступа к терминалу, более быстрой замене крепления, повторяемому позиционированию, удобной работе рукоятки и меньшей ручной обработке результатов.
Лучшая производственная система не обязательно та, что движется быстрее всего.
Это тот, который убирает ненужную работу из всего тестового цикла, не нарушая условия теста.
Для многих автомобильных применений с жгутом провода нагрузки относительно малы по сравнению с испытаниями на растяжение The ITM-LAB RS-8010A Servo Control Universal Test Machine, доступная в диапазоне от 50 N до 5 kN, поэтому является платформой для оценки множества клемных и участков тяги приложения. Однако только указание модели машины не определяет тестовую систему. Для применения проводника-клеммы конфигурация может сочетать соответствующую нагрузочную ячейку с держателем и фиксатором, соответствующим геометрии клеммы. Доступное пространство для испытаний и поездки также должны соответствовать образцу Если несколько клемных семейств используют одну станцию, доступ к приборам и переключение должны рассматриваться одновременно с диапазоном сил Требуемые данные также могут варьироваться. Производственная станция может в первую очередь нуждаться в информации о пиковой силе и прохождении/несостоянии. Разработка процессов, валидация процессов или устранение неполадок могут выиграть за счёт сохранения кривой перемещения силы и наблюдаемого поведения при отказе. Например: <сильный data-start="17295" data-end="17344">Терминал A — 96 N — PASS — вывод проводника содержит больше диагностической информации, чем: Терминал A — PASS Это не значит, что каждая линия жгута нуждается в сложной системе данных. Это означает, что требуемый выход должен быть определен до настройки станции. Для станции контроля качества низкой силы RS-8010A можно оценить вместе с соответствующим показателем нагрузочная ячейка, держатель провода, клемма и метод тестирования. Для многотерминальных программ смена фикстура и рабочий процесс оператора следует рассматривать как часть одной конфигурации, а не после того, как машина уже выбрана. Рассмотрим этот запрос: Информации достаточно, чтобы понять приложение. Пока недостаточно средств для правильной настройки станции. Следующий полезный документ часто не является другой спецификацией машины. Это <сильный data-start="18517" data-end="18534">терминальный Теперь обсуждение оборудования становится гораздо более конкретным. Если большинство клеточных семейств имеют схожее поведение при низкой силе, а лишь некоторые требуют значительно больших сил, стратегию нагрузочной ячейки можно оценить вокруг этого распределения. Если несколько терминалов имеют схожую геометрию, стратегию ограничения можно пересмотреть на предмет общих компонентов или взаимозаменяемых вставок И если станция должна обрабатывать 500 образцов в день, загрузка, смена оборудования и обработка данных станут измеряемыми частями проекта. Это информация, необходимая для перехода от обычного пул-тестера к полезной производственной тестовой станции. Для нового проекта автомобильного жгута предоставляйте информацию, определяющую производственное применение, а не только максимальную мощность машины. Наиболее полезные входные данные: Если несколько терминалов будут делить станцию, таблица номер детали терминала, размер провода, указанный минимум, ожидаемая рабочая сила и ежедневное количество особенно полезен Физические клеммы или готовые образцы обжима ценны при оценке ограничения. Геометрию фиксатора нельзя надёжно определить только по силовому значению. "Pull force" может относиться к нескольким механическим интерфейсам, включая прочность обжима между проводниками и клембой, удержание клеммы в корпусе разъёма и испытания на снятие деформации или вытяжку сборки. Сила соединения или развязывания — это ещё одно механически другое измерение. Интерфейс должен быть идентифицирован перед выбором фикстуры или процедуры тестирования. Не обязательно. Тест на обжимное вытяжение специально нагружает соединение между проводником и клембой. Тестирование проволочного жгута — более широкое описание и может включать другие механические интерфейсы внутри сборки. Для контроля контроля качества производственного кримпирования интерфейс обычно представляет собой контакт между проводниками и клембой. Не существует единого значения силы, применимого к каждому автомобильному терминалу заданного размера провода. Требование к принятию должно исходить из спецификации, регулирующей фактическую программу проводника, клеммы и жгутов. Обычная онлайн-таблица принудительных действий не должна заменяться на это требование без подтверждения её применимости. Да, данные о силе притяжения могут предоставлять полезную механическую информацию о контроле качества и выявлять изменения в поведении процесса со временем. Он сам по себе не определяет коренную причину изменения. Неожиданные тенденции, возможно, потребуется исследовать наряду с высотой обжима, положением проводника, состоянием цепи, расположением клем, состоянием инструментов и другой важной информацией о процессе. Различия в посадке клемм, положении держателя, длине свободного образца, вращении клеммы и выравнивании оси тяги могут вводить различия Производственный приспособление должно делать предполагаемое положение образца максимально повторяемым, чтобы результат меньше зависел от индивидуальной техники оператора. Начните с ожидаемого фактического диапазона рабочей силы, а не только с минимального значения приема или максимальной пропускной способности кадра. Для станции, охватывающей несколько семейств терминалов, отметьте ожидаемый диапазон сил и дневное количество для каждой семьи. Это помогает определить, где происходит большинство измерений и подходит ли один диапазон нагрузочных ячеек для всей программы. Укажите размеры проводов, типы проводников, номера деталей или чертежи клемм, применимые требования к испытанию, заданные минимальные силы, ожидаемые фактические диапазоны сил, скорость испытания, количество клеммовых семейств и ежедневный объём образцы. Готовые образцы кримпирования особенно полезны при оценке конечного крепления Самая простая часть теста автомобильного жгута проводов — это часто подтверждение достаточной ёмкости растягивающей рамы. Детали производства определяют, будет ли станция работать эффективно после сотен образцов, множества смены терминалов и нескольких операторов. Полезная система должна учитывать семья терминалов, которые непосредственно производится, измерять их реальные силы притягивания, стабильно удерживать образцы и перемещаться через необходимый объём образца, не превращая нагрузку образца в узкое место Полученные данные также должны быть полезны. Один результат PASS подтверждает один образец. Меняющаяся тенденция силы притяжения может дать команде качества более раннюю причину для проверки производственного процесса. Для многих автомобильных терминалов с меньшей нагрузкой цель ITM-LAB RS-8010A, доступен с 50 N до 5 kN, может служить тестовой платформой. Окончательная конфигурация по-прежнему зависит от ячейки нагрузки, держателя провода, фиксации клеммы, доступного пространства для испытаний, применимого метода тестирования и производственного процесса. Если вы планируете станцию контроля качества автомобильных жгутов, отправьте ITM-LAB <сильный data-start="25782" data-end="25925">список клем, диапазон размеров провода, чертежи клемм или готовые образцы, регулирующие требования, ожидаемые диапазоны силы тяги и тесты в день. С учётом этих деталей ITM-LAB может оценить <сильный data-start="25973" data-end="26050">диапазон нагрузки, держатель провода, клемм и конфигурацию RS-8010A вокруг самой программы жгута
Конфигурирование RS-8010A для автомобильного контроля
качества
A Real Automotive Harness RFQ
<-й data-start="17966" data-end="17980" data-col-size="sm" class="last:pe-10">Требование
<-й data-start="17980" data-end="18004" data-col-size="sm" class="last:pe-10">Информация о клиенте
Приложение
Производство автомобильных жгутов проводов QC
Размеры проводов
0,35 / 0,5 / 0,75 / 1,5 / 2,5 мм²
Семейства терминалов
12
Ежедневный объём тестов
350–500 образцов
Требуемый вывод
Пиковая сила + проход/отказ
Требование
Спецификация клиента
Предпочтительная настройка
Одна тестовая станция
<-й data-start="18537" data-end="18551" data-col-size="sm" class="last:pe-10">Терминал PN
<-й data-start="18551" data-end="18563" data-col-size="sm" class="last:pe-10">Размер провода
Минимальное требование
<-й data-start="18585" data-end="18610" data-col-size="sm" class="last:pe-10">Ожидаемая рабочая сила
Tests / Day
Чертёж / Образец
T-001
0,35 мм²
Спецификация клиента
Для подтверждения
120
Доступно
T-002
0,50 мм²
Спецификация клиента
Подтверждать
180
Доступно
T-003
1,50 мм²
Спецификация клиента
Подтверждать
80
Доступно
T-004
2,50 мм²
Спецификация клиента
Подтверждать
40
Доступно
что отправить перед запросом системы тяги
Дорожная карта выбора системы тестирования
силы проволоки

FAQ по тестированию силы тяги проволоки
автомобилей
Какие тесты на силу тяги используются для автомобильных жгутов проводов?
Тест на вытяжение жгута проводов — это то же самое, что и тест на вытягивание с обжимом?
Какую силу тяги должен выдерживать автомобильный терминал?
Можно ли использовать силу притяжения для контроля качества кримп?
Почему разные операторы иногда получают разные результаты силы притяжения?
Как выбрать нагрузочную ячейку для тестирования автомобильных жгутов?
Какая информация нужна для выбора автомобильной машины для тестирования жгута проводов?
Создание лучшей станции контроля качества жгутов
